
Тормоз колодочный ТКГ настраивают по трем связанным параметрам: ходу гидротолкателя, равномерности отхода фрикционных элементов от шкива и рабочей длине силового элемента. Ошибка в одном параметре меняет работу всего механизма: чрезмерный зазор увеличивает время срабатывания, а излишнее сжатие силового элемента повышает усилие прижатия.
Для ТКГ-160 и ТКГ-200 установочная величина опускания толкателя от верхней точки составляет 22 мм, для ТКГ-300 - 40 мм. Расчетный момент соответственно равен 100, 300 и 800 Н·м. Младшие модели комплектуются ТЭ-30, старшая - ТЭ-50, поэтому использовать один набор размеров для всей серии нельзя.
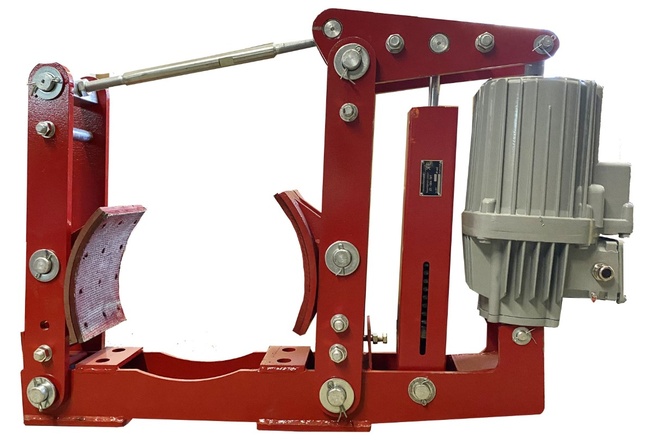
Что проверить перед настройкой
Регулировка не компенсирует механические повреждения. Перед началом работ отключают питание, исключают самопроизвольный запуск механизма, затем осматривают рычаги, тяги, шарниры, фрикционные накладки, шкив и крепеж. Измерения при работающем тормозе запрещены эксплуатационной документацией.
Отдельно оценивают толщину накладок. В приведенном руководстве предельным считается уменьшение размера до половины первоначального значения в средней зоне и до одной трети по краям. После достижения этой границы регулировка уже не заменяет замену изношенной детали.
Рабочую поверхность шкива также осматривают до настройки. Выработка, задиры или загрязнение меняют фактическую площадь контакта, поэтому даже правильно выставленный механизм может давать неравномерное торможение.
Сначала настраивают ход гидротолкателя
Именно этот параметр задает исходную геометрию рычажной передачи. При подаче питания толкатель поднимается, рычаги расходятся, а фрикционные элементы освобождают шкив. После отключения электропривода силовой элемент возвращает механизм в тормозное состояние.
Для регулировки ослабляют гайки на тяге и винте, после чего устанавливают толкатель в крайнее верхнее положение. Затем его опускают на требуемую величину:
| Модель | Опускание от верхней точки |
|---|---|
| ТКГ-160 | 22 мм |
| ТКГ-200 | 22 мм |
| ТКГ-300 | 40 мм |
Эти цифры нельзя путать с полным ходом гидротолкателя. Для младших исполнений в документации встречаются значения полного перемещения около 32–35 мм, для старшей модели - примерно 60–65 мм. Установочная величина нужна для настройки рычажной схемы, а полный ход характеризует сам привод.
После выставления требуемого размера фиксируют тягу. Если сначала закрепить рычажную передачу, а затем менять высоту привода, геометрия собьется и предыдущую операцию придется повторить.
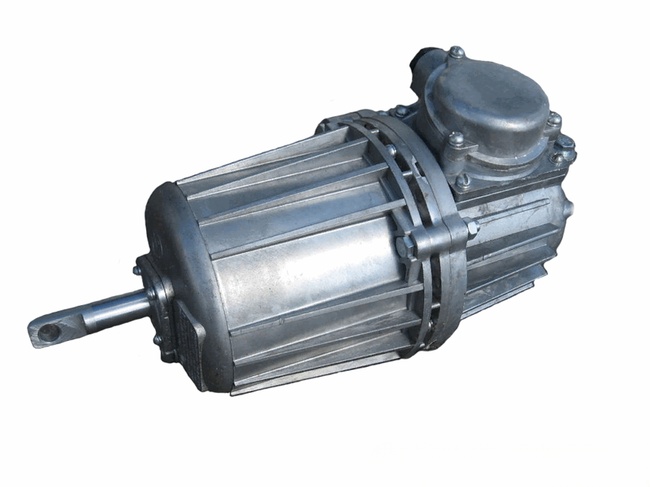
Как добиться равномерного отхода от шкива
При расторможенном механизме оба фрикционных элемента должны освобождать рабочую поверхность без заметного перекоса. Если одна сторона остается ближе, она начинает задевать вращающийся диск. Последствием становятся нагрев, ускоренный износ накладки и изменение момента торможения.
Для коррекции используют регулировочные болты. При заторможенном механизме их подводят до контакта с соответствующей деталью, после чего фиксируют гайками. Такая операция задает взаимное положение элементов относительно шкива.
Затем включают привод и наблюдают за обеими сторонами. Проверяют не только величину свободного промежутка, но и момент начала отхода. Если одна сторона освобождается раньше другой, причина обычно связана с геометрией рычагов либо регулировочным элементом. Изменение силы сжатия не устранит такой перекос.
Слишком большой зазор тоже нежелателен. При торможении фрикционной детали потребуется пройти большее расстояние до шкива, поэтому реакция механизма станет менее быстрой. Малый зазор опаснее по другой причине - при расторможенном состоянии возможен постоянный контакт.
Почему регулировочный болт не заменяет настройку тяги
Когда обе стороны находятся далеко от рабочей поверхности, коррекция только болтами смещает отдельные элементы, но не возвращает исходную геометрию передачи. Тяга определяет положение рычажного механизма, тогда как винты предназначены для более точной коррекции отхода.
После замены фрикционных накладок эта ошибка встречается особенно часто. Новая деталь толще изношенной, поэтому прежние настройки могут дать минимальный зазор. Если вместо его корректировки сразу увеличить усилие сжатия, причина останется, а нагрузка на механизм возрастет.
После геометрии задают тормозной момент
Силовой элемент через рычаги прижимает фрикционные поверхности к шкиву. Чем сильнее его рабочее сжатие, тем выше передаваемое усилие. Поэтому длину выбирают по требуемому моменту, а не по субъективной оценке жесткости.
Для указанных исполнений приведены следующие значения:
| Модель | Расчетный момент | Установочная длина |
|---|---|---|
| ТКГ-160 | 100 Н·м | 178,14 ± 5,1 мм |
| ТКГ-200 | 300 Н·м | 172,22 мм |
| ТКГ-300 | 800 Н·м | 333,82 ± 21,6 мм |
Размеры относятся к конкретным исполнениям из технической документации. Для изделия другого производителя паспорт имеет приоритет, поскольку рычажная геометрия, привод и силовой элемент могут отличаться.
Измерение выполняют линейкой между предусмотренными конструкцией точками. После получения нужного размера фиксируют регулировочные гайки.
Не стоит чрезмерно сжимать элемент ради увеличения тормозного усилия. Такая корректировка повышает нагрузку на рычаги и фрикционные накладки, но не гарантирует соответствия требуемому моменту.
Зачем нужен зазор 4 мм
В конструкции предусмотрен регулировочный винт. Для серии указано расстояние 4 мм до анкерной пластины; по мере износа фрикционного материала этот размер корректируют согласно руководству.
Компенсировать износ бесконечным перемещением рычагов нельзя. Когда расход регулировки связан с предельным износом накладки, выполняют замену, а не пытаются вернуть исходные параметры за счет других деталей.
Проверка после настройки
После завершения работ вручную оценивают свободное перемещение рычажной передачи и отсутствие заеданий в шарнирах. Затем кратковременно проверяют привод: при включении он должен освободить шкив, при отключении - вернуть механизм в тормозной режим.
Перед эксплуатацией контролируют состояние гидротолкателя и уровень рабочей жидкости. Параметры обслуживания определяются документацией конкретного ТЭ, поэтому данные другого привода переносить нельзя.
После пробного цикла смотрят, не остается ли фрикционная поверхность в контакте со шкивом. Нагрев, запах накладки, биение или неравномерное срабатывание требуют остановки механизма и повторной проверки регулировки.
Чем отличаются три типоразмера
Основная разница заключается не в самой последовательности работ, а в установочных параметрах. ТКГ-160 рассчитан на шкив 160 мм и момент 100 Н·м, ТКГ-200 - на 200 мм и 300 Н·м, ТКГ-300 - на 300 мм и 800 Н·м.
| Параметр | ТКГ-160 | ТКГ-200 | ТКГ-300 |
|---|---|---|---|
| Диаметр шкива | 160 мм | 200 мм | 300 мм |
| Расчетный момент | 100 Н·м | 300 Н·м | 800 Н·м |
| Гидротолкатель | ТЭ-30 | ТЭ-30 | ТЭ-50 |
| Минимальное усилие | 300 Н | 300 Н | 500 Н |
| Установочное опускание | 22 мм | 22 мм | 40 мм |
| Время наложения | 0,2 с | 0,2 с | 0,35 с |
ТКГ-160 и ТКГ-200 близки по настройке привода, но различаются моментом и геометрией. ТКГ-300 требует отдельного значения перемещения и использует ТЭ-50. Поэтому переносить размеры младших моделей на старшую нельзя.
Ошибки, из-за которых настройку приходится повторять
- Сначала меняют усилие, затем настраивают привод. Такая последовательность сбивает исходную геометрию. Сначала задают ход гидротолкателя, после чего выравнивают отход фрикционных элементов и только потом корректируют силовой элемент.
- Ориентируются на визуально одинаковый зазор. При таком способе одна сторона может оказаться ближе к шкиву. Проверять нужно фактическое освобождение обеих поверхностей при включенном приводе.
- Слишком сильно сжимают силовой элемент. Причина - попытка получить больший момент без расчета. Последствие - повышенная нагрузка на рычаги и накладки.
- Изношенную накладку компенсируют регулировкой. Пока запас по регулировочным размерам сохраняется, корректировка допустима. При достижении предельного износа требуется замена.
- Измеряют механизм во время работы. Такая операция создает риск травмирования и запрещена руководством. Все регулировочные действия выполняют после отключения питания.
Настройка сводится к последовательной работе с тремя параметрами: ходом гидропривода, взаимным отходом фрикционных элементов и усилием замыкания. Смешивать эти операции нельзя. Если изменение одного параметра используется для компенсации ошибки другого, механизм быстро выходит из расчетной геометрии.
Частые вопросы о регулировке гидромеханического тормоза
Какой ход выставляют у ТКГ-160 и ТКГ-200?
При регулировке шток устанавливают в крайнее верхнее положение и затем опускают на 22 мм. Это установочная величина положения механизма, а не обязательно полный паспортный ход штока толкателя.
На сколько опускают шток ТКГ-300?
Для гидромеханического тормоза установочная величина составляет 40 мм от крайнего верхнего положения штока. Переносить на эту модель значение 22 мм от ТКГ-160 или ТКГ-200 нельзя.
Как регулируют равномерный отход колодок?
Положение колодок корректируют регулировочными болтами. После настройки обе колодки при растормаживании должны отходить от шкива без перекоса и постоянного контакта.
Какая пружина отвечает за тормозной момент?
Тормозной момент связан с рабочей длиной тормозной пружины. Чем сильнее она сжата, тем больше усилие, передаваемое через рычаги на колодки; конкретную длину задают по паспорту тормоза.
Как часто повторяют регулировку?
Повторная регулировка требуется, когда из-за износа накладок шток достигает предельной величины хода. После начала эксплуатации также контролируют состояние накладок, шарниров и работу толкателя.
Что делать, если одна колодка отходит сильнее другой?
Проверяют положение регулировочных элементов, геометрию рычагов, затем корректируют отход колодок. Увеличивать сжатие пружины для устранения такого перекоса не следует, поскольку пружина задает усилие торможения, а не равномерность положения колодок.
Можно ли регулировать гидромеханический тормоз под напряжением?
Нет. Руководство запрещает регулировку, измерение отхода колодок, выхода штока во время работы тормоза. Монтажные, профилактические работы выполняют при снятом напряжении.


